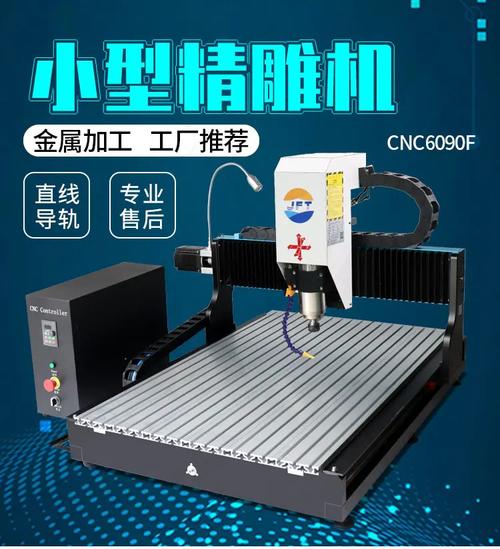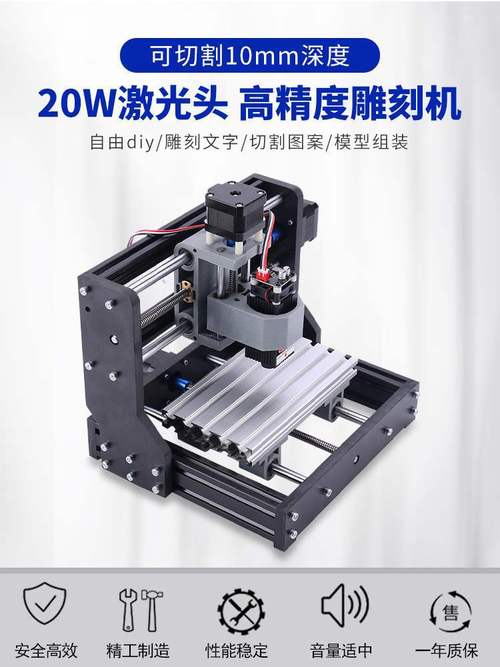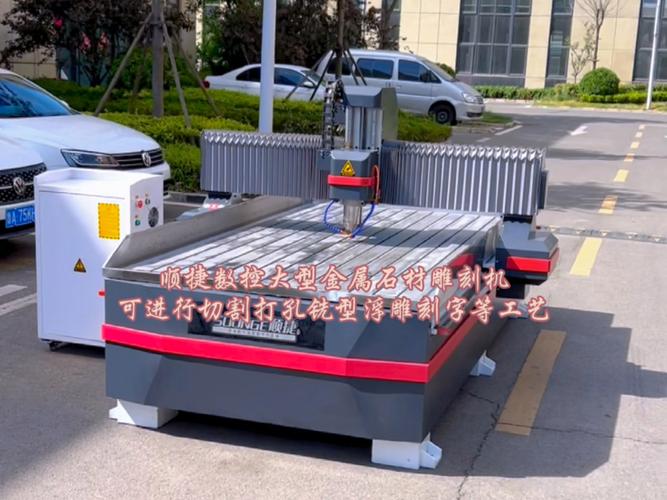
一、引言\n\n随着家居制造、建筑装饰和广告标识等行业对板材加工精度与效率要求的不断提升,集成板材多工序开料机、多头多用数控木工雕刻机以及激光雕刻机成为市场需求的热点产品。本文结合促销背景,系统阐述这三类设备的技术开发要点,帮助厂家把握研发方向、提升产品竞争力,并为客户选型提供参考。\n\n## 二、集成板材多工序开料机的技术开发\n\n### 1. 总体结构设计\n集成板材多工序开料机需在单台设备上完成锯切、铣削、钻孔、开槽、封边辅助等多种工序。技术开发的重点在于模块化功能头的快速切换与协调控制:\n- 模块化主轴系统:采用气动或伺服驱动的高速电主轴(转速18000-24000rpm),配合自动换刀刀库(8-16把),实现多种刀具的即时调用。\n- 多工位联动:设计独立的钻包(垂直钻+水平钻)和锯片单元,减少重复装夹。钻包与主轴可同步工作,提高孔位加工效率。\n- 真空吸附与分区控制:将台面划分为多个真空吸附区,通过电控阀实现按板材尺寸自动开启吸附区域,避免小板滑动,同时节能。\n\n### 2. 数控系统与软件优化\n- 开放型数控系统:采用PC+运动控制卡架构,支持EtherCAT总线,确保多轴插补和高速响应。配置专用开料软件,支持DXF/XML/MPR等格式输入,自动优化排版与路径。\n- 多工序协同调度算法:针对开料、封边、打孔等的混合加工需求,采用动态优先级调度算法协调各功能头顺序,减少空行程。\n- 断点续加工与掉电保护:保存当前加工位置及刀具状态,便于恢复生产。\n\n### 3. 精度与稳定性技术\n- 龙门双驱同步控制:X轴采用双伺服电机+齿轮齿条传动,搭配高精度减速机并优化同步算法,保证高速运行时的高精度(定位精度±0.05mm)。\n- 热变形补偿:针对长时加工中丝杠/齿条的热伸长,建立温度-位移补偿模型,由数控系统实时修正。\n\n## 三、多头多用数控木工雕刻机的技术开发\n\n### 1. 多主轴头协同一体化\n多头雕刻机常见的有双头、四头、六头乃至八头以上,每个头可独立执行不同任务或共享相同轨迹。技术关键包括:\n- 独立Z轴控制与可调头距:每个雕刻头配置独立伺服电机±0.01mm闭环控制,支持联动雕与多图形独立雕刻;头距支持电动大范围调整和高速小范围气动浮动。\n- 多坐标系支持:数控系统可通过虚拟轴偏移实现单程序控制不同头执行不同加工模式。\n\n### 2. 高速高精运动控制技术\n- 采用直线导轨+高精度齿条传动,快速移动速度可达80m/min,加速度≥0.5G;结合前馈+PID复合控制减少跟随误差。\n- 配备防撞保护算法、智能加减速规划(如S型曲线SPTA/S曲线)、在线真圆弧插补等技术。\n\n### 3. 刚性结构与可靠性设计\n采用有限元模态分析优化床身刚度与质量分布。
}